
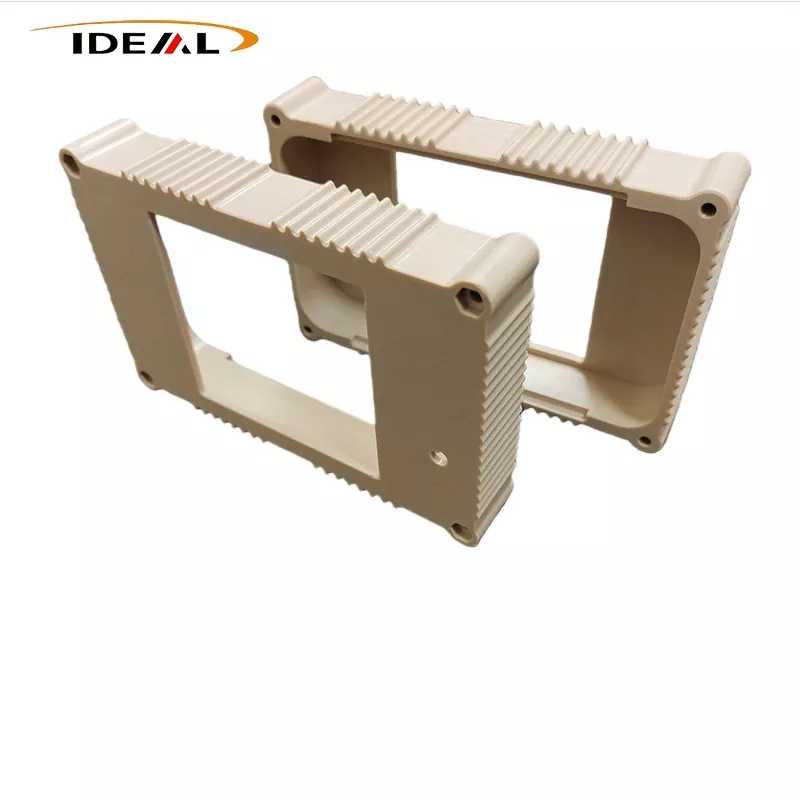

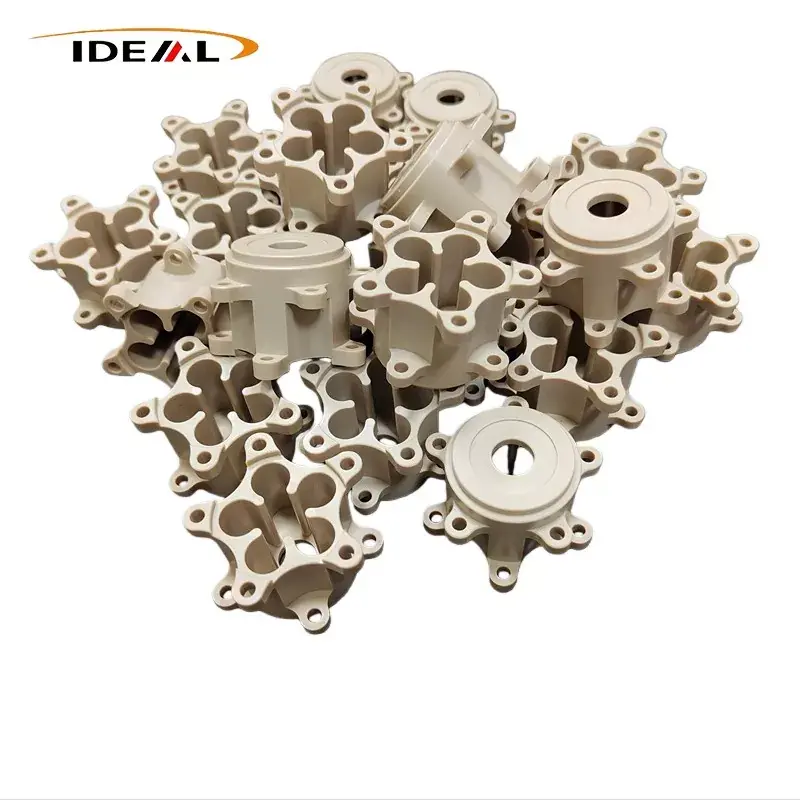

Nowoczesna inżynieria stale poszukuje materiałów, które równoważą stabilność mechaniczną, wytrzymałość termiczną i kompatybilność chemiczną w trudnych warunkach operacyjnych. Wiele procesów przemysłowych powoduje, że konwencjonalne polimery, a nawet komponenty metalowe przekraczają bezpieczne granice wydajności, co zmusza inżynierów do oceny zaawansowanych półfabrykatów w przypadku części obrabianych na zamówienie.Pręty z tworzywa PEEKsłużą jako podstawowy punkt wyjścia do produkcji komponentów na zamówienie bez skomplikowanych cykli formowania.
Spis treści (kliknij każdy element, aby przejść do odpowiedniej sekcji)
- 1. Podstawy materiałów podstawowych stojących za wysokowydajnymi półfabrykatami polimerowymi
- 2. Kluczowe środowiska operacyjne, w których zaawansowane materiały polimerowe przewyższają materiały tradycyjne
- 3. Przegląd porównawczy półfabrykatów na bazie PEEK i innych powszechnych podłoży inżynieryjnych
- 4. Jak różne receptury materiałów kształtują wyniki wydajności komponentów
- 5. Praktyczne wskazówki dotyczące procesów obróbki i produkcji
- 6. Często zadawane pytania dotyczące półproduktów z prętów polimerowych o wysokiej wydajności
1. Podstawy materiałów podstawowych stojących za wysokowydajnymi półfabrykatami polimerowymi
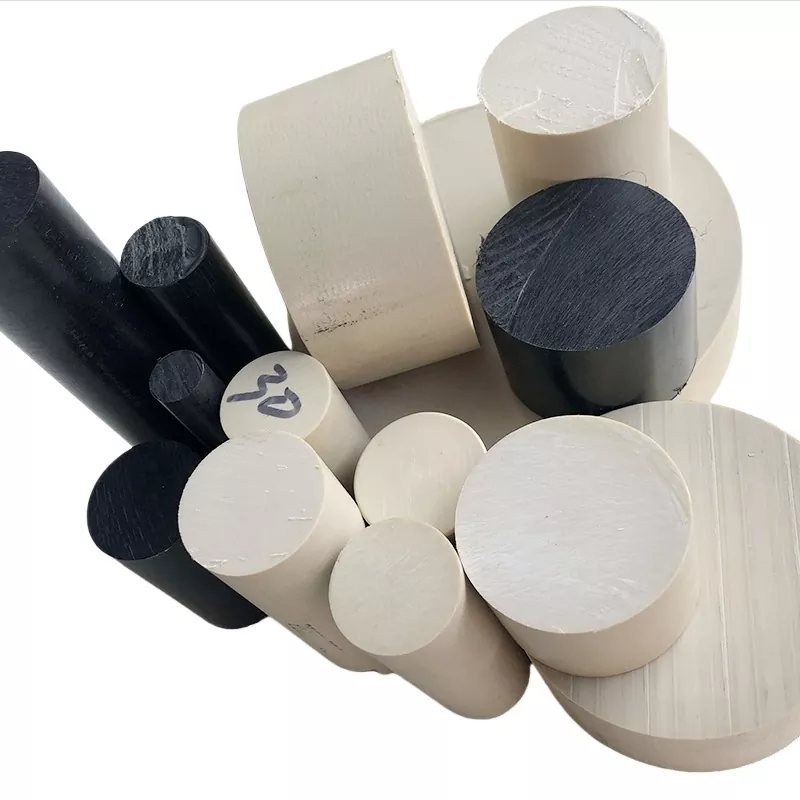
Polieteroeteroketon należy do rodziny półkrystalicznych, wysokotemperaturowych tworzyw termoplastycznych zbudowanych ze sztywnych aromatycznych łańcuchów molekularnych. Te wewnętrzne struktury chemiczne zapewniają naturalną odporność na rozkład termiczny, uszkodzenia hydrolityczne spowodowane działaniem pary wodnej i atak większości organicznych i nieorganicznych substancji chemicznych. Półwykończone pręty produkowane są technikami wytłaczania lub formowania tłocznego, przy czym każda metoda powoduje subtelne różnice w wewnętrznej strukturze ziaren i spójności wymiarowej w przypadku wielkogabarytowych półfabrykatów. Warsztaty mechaniczne otrzymują solidne cylindryczne pręty jako surowiec, a każda ostateczna geometria części powstaje w wyniku subtraktywnych procesów produkcyjnych, a nie poprzez formowanie w zamkniętych formach.
1.1 Podstawowe właściwości fizyczne i chemiczne
Szeroki zestaw właściwości materiałowych określa zachowanie komponentów po obróbce z prętów polimerowych. Możliwość pracy w ciągłej temperaturze umożliwia ciągłą pracę w środowiskach sięgających 250 stopni Celsjusza, natomiast krótkotrwałe skoki temperatury mogą tolerować nawet wyższe temperatury szczytowe bez natychmiastowego załamania się konstrukcji. Wytrzymałość mechaniczna pozostaje w dużej mierze zachowana nawet przy podwyższonym poziomie temperatury, co odróżnia tę grupę polimerów od wielu konkurencyjnych tworzyw konstrukcyjnych, które szybko tracą sztywność wraz ze wzrostem temperatury. Odporność na hydrolizę umożliwia wielokrotne narażenie na cykle gorącej pary, co jest krytyczną właściwością sprzętu, który musi przechodzić regularne procedury sterylizacji w procesach medycznych, farmaceutycznych i przetwórstwa żywności.
- Wyjątkowa odporność na szerokie spektrum kwasów, zasad i związków rozpuszczalników organicznych
- Naturalne działanie zmniejszające palność i niska emisja dymu podczas spalania
- Niskie właściwości odgazowujące, dzięki czemu są kompatybilne z warunkami pracy w komorze próżniowej
- Zachowuje właściwości mechaniczne po wielokrotnym narażeniu na źródła promieniowania gamma i rentgenowskiego
- Samosmarujące właściwości powierzchni zmniejszają zużycie współpracujących ruchomych powierzchni stykowych
Stabilność wymiarowa to kolejna krytyczna cecha. Współczynniki rozszerzalności cieplnej pozostają stosunkowo niskie, więc gotowe części są odporne na znaczną zmianę kształtu nawet podczas przełączania między zimnymi warunkami otoczenia a stanami operacyjnymi o wysokiej temperaturze. Jakość ta zyskuje na znaczeniu w przypadku precyzyjnych zespołów, w których wąskie luki tolerancji muszą być utrzymywane na stałym poziomie w różnych scenariuszach termicznych. Należy zauważyć, że właściwości materiału różnią się w zależności od tego, czy w recepturze zastosowano pierwotną żywicę, wypełniacze z włókna szklanego, dodatki z włókna węglowego czy wewnętrzne mieszanki stałego smaru, przy czym każda modyfikacja przesuwa równowagę właściwości w kierunku określonych priorytetów zastosowań.
2. Kluczowe środowiska operacyjne, w których zaawansowane materiały polimerowe przewyższają materiały tradycyjne
Rzeczywiste zastosowanie przemysłowe obejmuje wiele sektorów pionowych, a każdy z nich korzysta z odrębnych podzbiorów całkowitego portfela właściwości materiałów. Systemy lotnicze cenią lekkie alternatywy dla sprzętu metalowego, które wytrzymują warunki niskiego ciśnienia i szerokich wahań temperatur. Do produkcji instrumentów medycznych wykorzystuje się gatunki biokompatybilne, które wytrzymują wielokrotne cykle sterylizacji bez degradacji powierzchni. Zakłady produkujące półprzewodniki traktują priorytetowo opcje materiałów o niskim poziomie zanieczyszczeń w przypadku komponentów narzędzi i osprzętu na liniach produkcyjnych w pomieszczeniach czystych. Sprzęt do przetwarzania chemicznego poszukuje komponentów, które wytrzymują kontakt z korozyjnymi płynami procesowymi bez postępującej degradacji chemicznej.
2.2 Ruchome zespoły mechaniczne i zastosowania trybologiczne
Łożyska, tuleje, prowadnice ślizgowe i elementy uszczelniające to jedne z najczęściej spotykanych gotowych części wytwarzanych z wysokowydajnych prętów polimerowych. Gdy układy pracują bez smarowania na bazie oleju, samosmarujące powierzchnie polimerowe minimalizują gromadzenie się ciepła w wyniku tarcia i zmniejszają tempo zużycia powierzchni. Jest to szczególnie przydatne w środowiskach produkcyjnych, w których nie można tolerować zanieczyszczenia smarów, takich jak linie produkcyjne lub farmaceutyczne. Metalowe elementy łożysk wymagają ciągłego ponownego smarowania, a wyciekające smary mogą zanieczyścić strumienie produktów, stwarzając ryzyko braku zgodności z regulowanymi operacjami produkcyjnymi.
W zespołach urządzeń związanych z ropą i gazem komponenty muszą radzić sobie z połączonymi wahaniami ciśnienia, narażeniem na działanie substancji chemicznych i wahaniami temperatury. Części obrabiane zPręty z tworzywa PEEKmoże utrzymać stabilną pracę w tych wymagających zespołach sprzętu na powierzchni odwiertów, przeciwstawiając się degradacji, która szybko miałaby wpływ na zwykłe alternatywy polimerowe. Nie każde zastosowanie jest automatycznie odpowiednie; zespoły projektowe muszą nadal przeprowadzać odpowiednie testy walidacyjne, uwzględniając dokładne zakresy ciśnień, skład mediów chemicznych i cykliczne wzorce obciążeń występujące w każdej unikalnej konfiguracji systemu.
| Kategoria aplikacji | Podstawowe wymagane cechy materiału | Przykładowe typy gotowych komponentów |
|---|---|---|
| Sprzęt medyczny i naukowy | Biokompatybilność, odporność na sterylizację, niska toksyczność | Uchwyty instrumentów, wewnętrzne części narzędzi chirurgicznych, elementy wyposażenia testowego |
| Sprzęt do przetwarzania chemicznego | Szeroka odporność chemiczna, stabilność hydrolizy | Wewnętrzne elementy zaworu, pierścienie ślizgowe pompy, wkładki montażowe |
| Podzespoły konstrukcyjne lotnictwa i kosmonautyki | Lekka, mechaniczna retencja w szerokim zakresie temperatur | Niestandardowe tuleje dystansowe, niekrytyczne elementy pomocnicze siłownika |
| Narzędzia do półprzewodników do pomieszczeń czystych | Niskie odgazowanie i odporność na wytwarzanie cząstek | Uchwyty do przenoszenia płytek, prowadnice mechanizmów transportowych |
3. Przegląd porównawczy półfabrykatów na bazie PEEK i innych powszechnych podłoży inżynieryjnych
Procesy wyboru materiałów zawsze obejmują bezpośrednie porównanie z konkurencyjnymi materiałami kandydującymi. Wielu inżynierów projektu naturalnie rozważa różne opcje, w tym nylon, POM, PTFE i różne rodziny stopów metali. Każdy materiał ma swój własny zestaw mocnych stron i nieodłącznych ograniczeń, a żaden pojedynczy materiał nie zapewnia doskonałej wydajności we wszystkich możliwych wymiarach oceny. Nylon oferuje atrakcyjne koszty i dobrą obrabialność, ale ulega znacznej utracie wytrzymałości pod wpływem wysokiej temperatury i pochłania wilgoć, co zmienia dokładność wymiarową. PTFE zapewnia wyjątkową odporność chemiczną, ale ma stosunkowo słabą sztywność strukturalną i wysoką tendencję do pełzania pod długotrwałym obciążeniem mechanicznym.
Metale takie jak stal nierdzewna zapewniają ekstremalną wytrzymałość mechaniczną, a jednocześnie zwiększają wagę zespołów, ulegają korozji w określonych warunkach chemicznych i wymagają bardziej złożonych procesów obróbki. Wartość oferty wysokowydajnego półfabrykatu polimerowego pojawia się, gdy nakłada się na siebie wiele trudnych wymagań: podwyższone temperatury pracy, narażenie na działanie środków chemicznych, potrzeba zapewnienia niskiego tarcia i kontrolowana masa. Nawet mając te zalety, inżynierowie nie powinni nigdy traktować tego polimerowego rozwiązania jako uniwersalnego zamiennika. Sytuacje związane z wyjątkowo wysokimi obciążeniami mechanicznymi przekraczającymi progi plastyczności polimeru nadal będą wymagały konstrukcji metalowych.
Oceniając konkretnie formaty prętów, bierze się pod uwagę również ich zdolność produkcyjną. Wytłaczane pręty polimerowe umożliwiają stosunkowo szybką obróbkę subtraktywną w przypadku niestandardowych serii części w małych partiach.Pręty z tworzywa PEEKeliminują potrzebę stosowania kosztownych narzędzi do form wtryskowych, gdy wielkość projektów pozostaje niewielka, zapewniając twórcom sprzętu elastyczność w zakresie wielokrotnego powtarzania geometrii części bez dużych inwestycji początkowych w infrastrukturę narzędzi twardych. Ta zaleta wspiera rozwój sprzętu w fazie badawczej, przebudowę specjalistycznego sprzętu i niszowe projekty komponentów przemysłowych.
4. Jak różne receptury materiałów kształtują wyniki wydajności komponentów
Producenci dostarczają wiele różnych gatunków tego materiału polimerowego, modyfikowanych różnymi systemami wypełniaczy w celu zmiany profili wydajności w kierunku docelowych priorytetów zastosowań. Pierwotna, niewypełniona żywica zapewnia maksymalną odporność chemiczną i biokompatybilność, co czyni ją domyślnym punktem wyjścia w scenariuszach związanych z zastosowaniami medycznymi i kontaktem z ciężkimi substancjami chemicznymi. Warianty wzmocnione włóknem szklanym zyskują lepszą sztywność i stabilność wymiarową, idealne do elementów konstrukcyjnych narażonych na długotrwałe obciążenia statyczne. Gatunki wypełnione włóknem węglowym zwiększają odporność na zużycie i przewodność cieplną, dobrze nadają się do dynamicznych scenariuszy trybologicznych o dużym tarciu. Specjalne gatunki mieszane zawierają dodatki grafitu i PTFE w celu dalszego obniżenia współczynników tarcia w przypadku suchobieżnych powierzchni ślizgowych.
Każdy dodatek wypełniacza wiąże się z kompromisami, które zespoły projektowe muszą dokładnie rozważyć. Dodanie wzmocnień włóknem może nieznacznie zmniejszyć odporność chemiczną w porównaniu z czystą żywicą pierwotną. Wypełniacze mogą również powodować ścieranie na współpracujących powierzchniach, co staje się ważne w połączeniu z miękkimi metalowymi partnerami kontaktowymi. Dokumenty specyfikacji materiałów od producentów materiałów szczegółowo opisują te zmiany właściwości, a porównywanie wartości z arkuszy danych z listami wymagań projektu stanowi krytyczny etap procesów kwalifikacji materiałów. Pospieszny wybór gatunku bez sprawdzenia tych szczegółów kompromisu często powoduje możliwe do uniknięcia problemy z wydajnością w terenie, gdy gotowe komponenty trafiają do użytku.
Zespołom technicznym pomocne jest tworzenie list kontrolnych wymagań zawierających wykaz granic temperatur, typów mediów chemicznych, trybów obciążenia mechanicznego (statycznego i cyklicznego), warunków tarcia, zasad czystości lub biokompatybilności przed podjęciem ostatecznych decyzji dotyczących gatunku materiału. To ustrukturyzowane podejście zmniejsza ryzyko wyboru wizualnie podobnego produktu w postaci sztabek, któremu brakuje niezbędnych właściwości recepturowych dla docelowych warunków pracy.Pręty z tworzywa PEEKsą dostępne w różnych rodzinach modyfikowanych żywic, zatem prace nad specyfikacją wykraczają poza samo wybranie nazwy polimeru bazowego.
5. Praktyczne wskazówki dotyczące procesów obróbki i produkcji
Nawet doskonałe właściwości materiału podstawowego mogą zostać osłabione przez niewłaściwe praktyki obróbki. Mechanicy pracujący z prętami termoplastycznymi o wysokiej temperaturze muszą dostosować parametry oprzyrządowania w porównaniu do pracy z metalami lub bardziej miękkimi tworzywami sztucznymi. Geometria narzędzia skrawającego, prędkości skrawania, ustawienia posuwu i zarządzanie odprowadzaniem ciepła wpływają na ostateczną jakość gotowej części. Nadmierne wytwarzanie ciepła podczas operacji skrawania może powodować topienie powierzchni, narastanie wewnętrznych naprężeń szczątkowych lub przesunięcie wymiarowe po obróbce. Ostre narzędzia tnące pozostają niezbędne; tępe krawędzie narzędzi powodują nadmierne ciepło tarcia i słabą jakość wykończenia powierzchni detali polimerowych.
5.1 Zarządzanie naprężeniami szczątkowymi i zachowaniem po obróbce
Pręty formowane tłocznie i pręty wytłaczane wykazują różne profile naprężeń wewnętrznych. Dostawcy materiałów stosują kontrolowane procesy wyżarzania w celu zmniejszenia naprężeń wewnętrznych w surowych prętach przed wysyłką. Mimo to agresywna obróbka z dużą prędkością może wprowadzić nową, zlokalizowaną koncentrację naprężeń wewnątrz gotowych części. W przypadku komponentów pracujących przy wąskich tolerancjach wymiarowych kontrolowane cykle termiczne odprężające po obróbce mogą zmniejszyć ryzyko powolnej zmiany wymiarów po oddaniu części do użytku. Zespoły produkcyjne powinny zapoznać się z dokumentacją zawierającą wytyczne dotyczące obróbki wydaną przez producentów materiałów w celu uzyskania szczegółowych zaleceń dotyczących parametrów.
Na szczególną uwagę zasługuje również zabezpieczenie obrabianych przedmiotów. Nadmiernie agresywna siła mocowania może powodować ślady naprężeń ściskających i ukryte odkształcenia wewnętrzne w półwyrobach polimerowych. Konstrukcja mocowania powinna, jeśli to możliwe, rozkładać nacisk zaciskania na szersze powierzchnie styku. Zgodnie z dobrymi praktykami procesy obróbki obejmują również umożliwienie obrobionym komponentom ustabilizowania się w temperaturze otoczenia przed wykonaniem końcowych pomiarów kontrolnych wymiarów. Gradienty termiczne pomiędzy ciepłem procesu obróbki a środowiskiem o temperaturze pokojowej tymczasowo zmienią geometrię części i spowodują mylące odczyty pomiarów, jeśli części zostaną zmierzone natychmiast po zakończeniu operacji cięcia.
6. Często zadawane pytania dotyczące półproduktów z prętów polimerowych o wysokiej wydajności
Czy komponenty wykonane z tego polimeru mogą w sposób ciągły przetrwać powtarzające się cykle sterylizacji parowej?
Odpowiednie oryginalne receptury utrzymują integralność mechaniczną podczas dużej liczby cykli w autoklawie parowym. Odmiany modyfikowane wypełnieniem wymagają indywidualnej weryfikacji. Arkusze danych materiałów przedstawiają zweryfikowaną liczbę cykli dla każdego konkretnego gatunku produktu przeznaczonego do procesów wymagających intensywnej sterylizacji.
Czy ten materiał polimerowy jest odporny na wszystkie znane substancje chemiczne?
Chociaż spektrum odporności chemicznej jest bardzo szerokie, niektóre stężone, silne utleniacze nadal z czasem powodują degradację materiału. Zawsze należy odwoływać się do tabel kompatybilności chemicznej, które odpowiadają dokładnemu składowi cieczy procesowej, temperaturze roboczej i czasowi ekspozycji.
Czy każdy wariant półprzewodników nadaje się do środowisk produkcji półprzewodników w pomieszczeniach czystych?
Nie wszystkie klasy się kwalifikują. W przypadku zastosowania w pomieszczeniach czystych należy wyraźnie wybrać warianty materiałów charakteryzujących się niskim poziomem emisji gazów i generujących niewielkie cząstki. Gatunki z wypełnieniem standardowym mogą uwalniać niepożądane zanieczyszczenia cząstkami stałymi we wrażliwych przestrzeniach produkcyjnych.
Jaką jakość wykończenia powierzchni można osiągnąć poprzez obróbkę CNC półproduktów z prętów polimerowych?
Precyzyjna obróbka za pomocą ostrych narzędzi może zapewnić doskonałe wykończenie powierzchni. Ostateczna osiągalna jakość powierzchni zależy od stanu narzędzia, parametrów prędkości posuwu i wybranego gatunku materiału. Dodatkowe etapy polerowania mogą dodatkowo udoskonalić powierzchnie pod kątem specjalistycznych wymagań.
Inżynieria materiałowa w dalszym ciągu poszerza praktyczne granice zaawansowanego wdrażania tworzyw termoplastycznych w złożonych systemach przemysłowych. Zespoły projektowe zyskują znaczną przewagę, poznając nie tylko najważniejsze zalety materiałów, ale także związane z nimi ograniczenia, kompromisy i zasady prawidłowego postępowania z produkcją.Idealny plastikwspiera zespoły inżynieryjne zajmujące się specyfikacją materiałów, porównywaniem gatunków i walidacją zastosowań wysokowydajnych komponentów polimerowych w wielu dziedzinach przemysłu. Każde unikalne wyzwanie systemowe wymaga przemyślanej oceny materiałów przed ostateczną implementacją sprzętu.