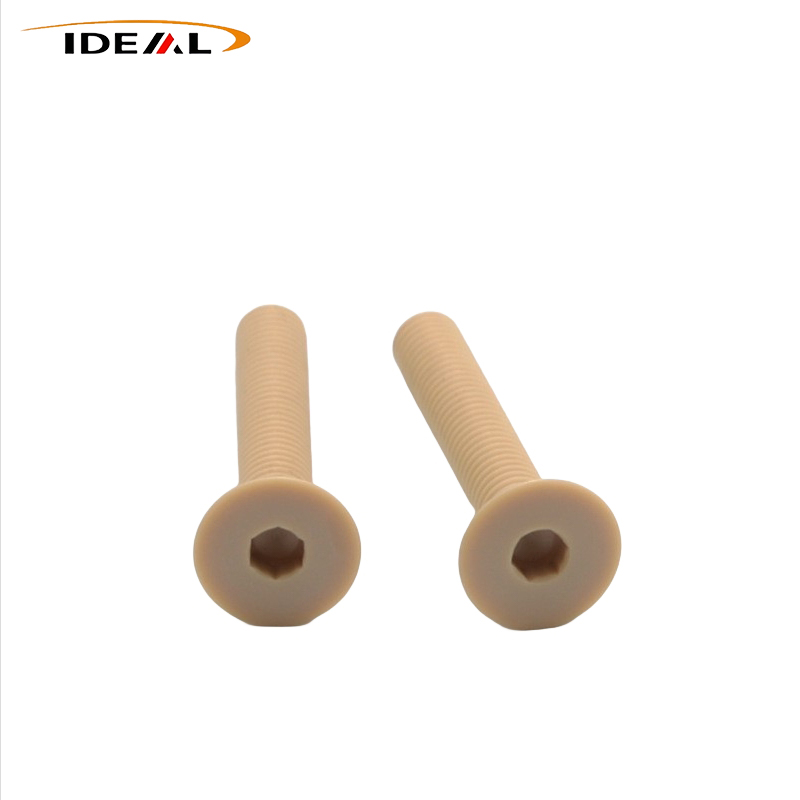
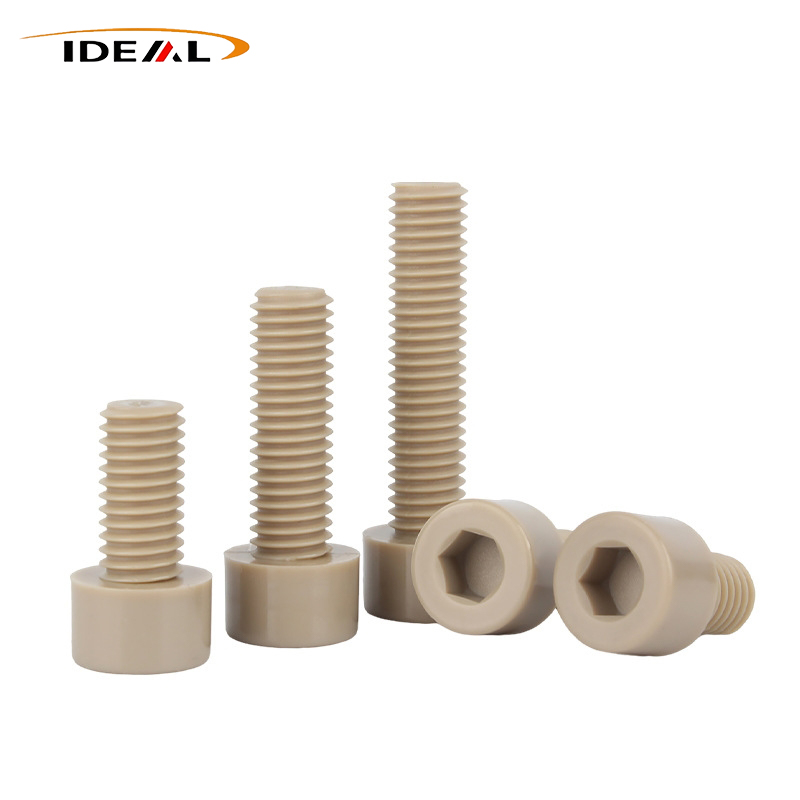
Jako niezawodny producent z Chin, Ideal Plastic dostarcza śruby z łbem gniazdowym DIN912 / ISO 4762 PEEK w gatunkach czystych, CF i GF. Te niemagnetyczne, izolujące elementy złączne są odporne na ciepło i korozję w precyzyjnym sprzęcie półprzewodnikowym, chemicznym i wykorzystującym nową energię, a czysty PEEK wykazuje relaksację naprężeń na poziomie 8–12% na 1000 godzin w temperaturze 200℃.
Ideal Plastic, profesjonalny chiński dostawca wysokowydajnych konstrukcyjnych wyrobów z tworzyw sztucznych, koncentruje się na precyzyjnym przetwarzaniu i produkcji na zamówienie śrub z łbem gniazdowym PEEK. Zgodnie ze specyfikacjami DIN912 i ISO 4762 fabryka wykorzystuje zarówno formowanie wtryskowe, jak i obróbkę CNC, aby wytwarzać różne gatunki materiałów, w tym czysty PEEK, PEEK wypełniony węglem i PEEK wypełniony szkłem. Każda partia produkcyjna przechodzi pełną kontrolę i kontrolę identyfikowalności, ukierunkowaną na środowiska urządzeń precyzyjnych, w których metalowe elementy złączne nie spełniają wymagań izolacyjnych, niemagnetycznych ani odpornych na korozję.
| Nazwa produktu | Śruby z łbem walcowym z gniazdem sześciokątnym PEEK |
| Tworzywo | Niewypełniony PEEK, PEEK wypełniony węglem, PEEK wypełniony szkłem |
| Kolor | Czarny, Beżowy (dostępne kolory niestandardowe) |
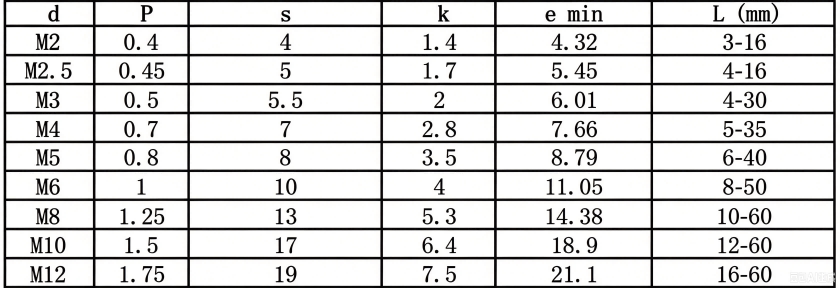
| Typ gwintu | Metryczne (główny asortyment M1,6-M12), imperialne (dostosowane do sprzętu w Ameryce Północnej) |
| Tolerancje wymiarowe | Tolerancja części standardowych: ± 0,05–0,10 mm, tolerancja precyzyjnych części niestandardowych: ± 0,02–0,05 mm |
| Współosiowość | Współosiowość łba sześciokątnego i śruby ≤0,03 mm |
| Dokładność wątku | Gwint zewnętrzny 6g, współpracujący gwint wewnętrzny 6H, gwinty imperialne UNC/UNF zgodne z ASME B18.3, klasa tolerancji 2A |
| Metryczne rozmiary zapasów | M1,6, M2, M2,5, M3, M4, M5, M6, M8, M10, M12 |
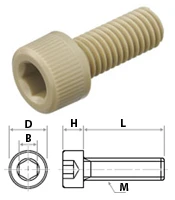
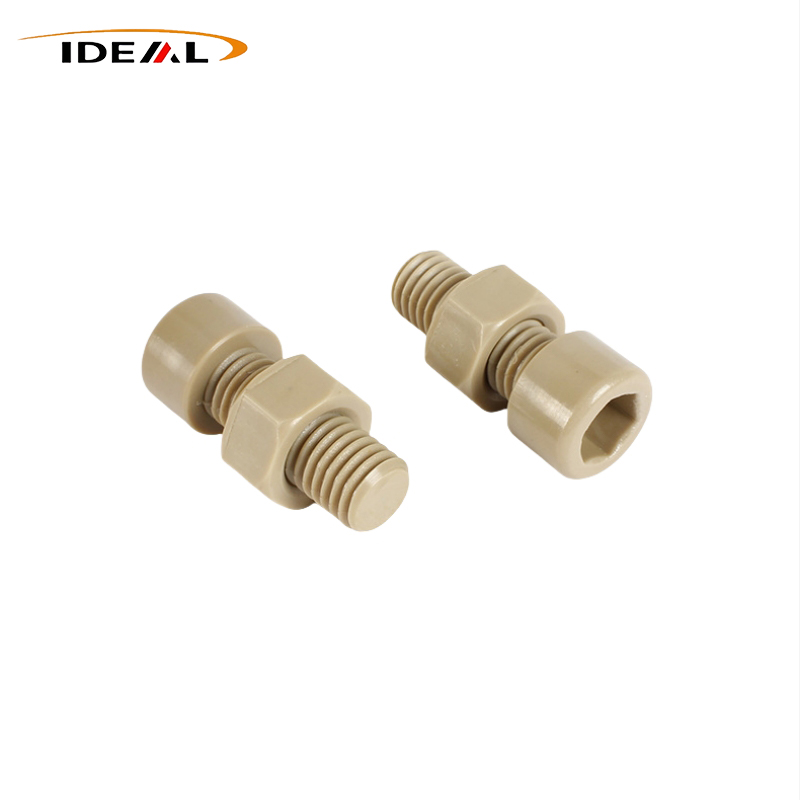
Śruby z łbem gniazdowym PEEK składają się z czterech podstawowych elementów: łba cylindrycznego, wewnętrznego sześciokątnego wgłębienia napędowego, trzpienia i części gwintowanej. Chociaż geometria zewnętrzna odpowiada metalowym śrubom z łbem gniazdowym, materiał polimerowy PEEK wymaga specjalnych dostosowań strukturalnych, aby kontrolować koncentrację naprężeń i zapobiegać pękaniu podczas dokręcania lub cykli termicznych.
1. Zaokrąglone narożniki: Wszystkie strefy przejściowe u podstawy główki i na dole sześciokąta są zaokrąglone. Ostre narożniki powodują skoncentrowane naprężenia i powodują pękanie, gdy do części PEEK zostanie przyłożony moment obrotowy.
2. Kontrola głębokości wnęki sześciokątnej: Głębokość wgłębienia jest zgodna ze standardowymi wymaganiami. Niewystarczająca głębokość prowadzi do poślizgu klucza i uszkodzenia wewnętrznej ścianki; nadmierna głębokość zmniejsza grubość ścianki główki i zmniejsza opór momentu zrywającego.
3. Optymalizacja profilu gwintu: Profil gwintu jest cieńszy niż łączniki metalowe. Końcówka gwintu wykorzystuje zaokrąglone przejście bez ostrych krawędzi, aby zmniejszyć koncentrację naprężeń u nasady gwintu i poprawić działanie antypoślizgowe. Końcówka wyjściowa jest fazowana, aby chronić pierwszy gwint podczas montażu.
4. Standard jakości powierzchni: Warianty wzmocnione wypełniaczem nie mogą mieć mikronacięć ani odprysków na sześciokątnych ściankach wewnętrznych. Drobne, niewidoczne defekty będą szybko rozszerzać się pod obciążeniem mechanicznym i powodować nieoczekiwane pęknięcia.
Nawet przy prostym wyglądzie te plastikowe elementy złączne wymagają ścisłej kontroli surowca, obróbki termicznej, obróbki i kontroli. Ukryte wady mogą nie zostać wykryte podczas fabrycznych testów fabrycznych i ulec uszkodzeniu jedynie podczas montażu u klienta lub podczas pracy w ekstremalnych temperaturach. Główne trudności produkcyjne skupiają się na odprężaniu wewnętrznym, formowaniu gwintów, przetwarzaniu wypełniaczy i zarządzaniu krystalizacją produktów formowanych wtryskowo.
Produkcja elementów złącznych PEEK wiąże się z wieloma ukrytymi zagrożeniami, a każdy etap przetwarzania wymaga precyzyjnej kontroli.
1. Zarządzanie stresem szczątkowym: Pręty PEEK zachowują naprężenia wyciskane po wytłaczaniu. Cięcie CNC wprowadza dodatkowe naprężenia skrawające spowodowane naciskiem narzędzia i ciepłem skrawania. Jeśli czas wyżarzania jest niewystarczający lub prędkość nagrzewania/chłodzenia jest zbyt duża, naprężenie nie może zostać całkowicie uwolnione. Produkty mogą przejść kontrolę wymiarową, ale po długim czasie przechowywania i cyklicznych zmianach temperatury nastąpi zniekształcenie gwintu, deformacja trzpienia i pęknięcie łba.
2. Zużycie narzędzia i skrawanie wypełniacza: PEEK wypełniony węglem i szkłem zawiera twarde wypełniacze, które szybko zużywają narzędzia tnące. Zużyte narzędzia tnące powodują zadziory w gwintach, odpryski zębów i uszkodzenia wewnątrz wnęk sześciokątnych. Te subtelne wady są trudne do zidentyfikowania wizualnie, ale powodują zdzieranie gwintu i pękanie łba podczas operacji dokręcania.
3. Kontrola krystalizacji przy formowaniu wtryskowym: Najbardziej krytycznym punktem formowania wtryskowego jest krystalizacja, a nie wygląd zewnętrzny. Aby zapewnić pełną krystalizację, temperatura formy musi mieścić się w przedziale 160-200 ℃. Niska temperatura formy powoduje niepełną krystalizację; produkty wyglądają na nienaruszone, ale tracą odporność na ciepło i chemikalia, co powoduje kurczenie się i wypaczanie. Wady tej nie można wykryć poprzez proste oględziny. Stop PEEK ma wysoką lepkość, a gatunki napełnione mają gorszą płynność. Zła konstrukcja bramy i otworu wentylacyjnego powoduje uwięzienie powietrza, ślady spalenia i wewnętrzne mikropory. Wyżarzanie po formowaniu pozostaje obowiązkowe, aby uniknąć ryzyka późniejszego odkształcenia.
Firma Guangzhou Ideal ustala sześć podstawowych wymiarów kontrolnych śrub z łbem gniazdowym PEEK: jakość surowca, technologia przetwarzania, precyzja gwintu, wygląd, właściwości mechaniczne, identyfikowalność partii.
1. Kontrola surowca: Przyjmuje się wyłącznie pręty i pellety z pierwotnego PEEK; materiały pochodzące z recyklingu i mieszanie materiałów są zabronione. Wilgotność surowca jest kontrolowana na poziomie ≤0,02%, aby uniknąć pęcherzyków, śladów przypaleń i zmniejszonej wytrzymałości mechanicznej. Można dostarczyć certyfikaty surowców COC, ułatwiające śledzenie partii w projektach półprzewodnikowych i medycznych.
2. Wyżarzanie gradientowe: Półfabrykaty CNC i wyroby formowane wtryskowo poddawane są wyżarzaniu gradientowemu w celu odprężenia. Szybkość nagrzewania i chłodzenia jest ściśle regulowana, aby usunąć naprężenia związane z wytłaczaniem, cięciem i formowaniem. Gotowe części nie mogą utrzymać wysokich naprężeń szczątkowych, co zapobiega skręcaniu się gwintu, deformacji trzpienia i pękaniu łba pod wpływem cykli temperaturowych.
3. Kontrola sprawdzianu gwintu: Gwint metryczny osiąga klasę dokładności 6H. Gwinty imperialne są zgodne z ASME B18.3. Wskaźnik GO wkręca się płynnie, natomiast wskaźnik NO-GO nie może wejść. Wdrożono kontrolę miernika 100% GO / NO-GO. Kompletny profil gwintu bez brakujących zębów, rozdarć, odprysków i zadziorów; grzebień zęba ma zaokrąglone przejścia, a ostre końcówki są zabronione. Powierzchnia gwintu jest wolna od przypaleń i uszkodzeń spowodowanych wytłaczaniem, a w szczelinach gwintu nie znajdują się żadne pozostałości po cięciu.
4. Kontrola wyglądu wizualnego: Cylindryczna powierzchnia główki jest płaska. Wewnętrzna sześciokątna wnęka nie ma wyszczerbionych narożników, nacięć, pęknięć, przypaleń ani uszkodzeń spowodowanych uderzeniami. Korpus wkrętu musi być wolny od pęknięć, rozwarstwień, pęcherzy, czarnych plam i zanieczyszczeń kolorystycznych. Powierzchnia gwintu nie ma zadziorów ani pękniętych krawędzi. Gatunki wypełniaczy zachowują jednolity kolor bez plam aglomeracji wypełniacza.
5. Niszcząca próba momentu obrotowego: Próbki o tej samej specyfikacji poddawane są testom niszczącego momentu obrotowego w celu zarejestrowania wartości odniesienia momentu obrotowego. Test wytrzymałości łba na moment obrotowy wymaga zdjęcia gwintu przed pęknięciem łba; przedwczesne złamanie głowy nie jest akceptowane.
6. Konsystencja partii i opakowanie: Te same towary wsadowe zachowują spójny kolor, wymiary i właściwości mechaniczne. Stosowane jest oddzielne opakowanie z wyraźnymi etykietami przedstawiającymi specyfikację, klasę materiału i numer partii. Produkty do pomieszczeń czystych pakowane są w pyłoszczelne pojemniki, aby uniknąć zanieczyszczenia podczas transportu.
Śruby z łbem gniazdowym PEEK wykorzystują polieteroeteroketon (PEEK) jako materiał bazowy i są dostępne w trzech gatunkach: czysty PEEK (naturalna izolacja), PEEK wzmocniony włóknem szklanym i PEEK wzmocniony włóknem węglowym (przewodzący/antystatyczny). Oferuje wszechstronne zalety, w tym odporność na wysoką temperaturę, odporność na korozję, izolację, właściwości niemagnetyczne i lekką konstrukcję, dzięki czemu jest szeroko stosowany w mocowaniach sprzętu półprzewodnikowego, chemicznego, nowej energii i medycznego.
1. Prawo tłumienia naprężeń w wysokiej temperaturze: PEEK wykazuje niewielkie pełzanie i relaksację naprężeń powyżej 200 ℃: siła mocowania nieznacznie maleje z upływem czasu (właściwa cecha polimerów z tworzyw sztucznych). Stopień relaksacji czystego PEEK: 8–12%/1000 h przy 200 ℃. Stopień relaksacji PEEK wzmocnionego włóknem szklanym: 3–5%/1000h@200℃ (znacznie poprawiony, odpowiedni do długotrwałego utrzymywania ciśnienia w wysokiej temperaturze). Stopień relaksacji PEEK włókna węglowego: 2–3%/1000h przy 200℃ (optymalny, preferowany w przypadku sprzętu z najwyższej półki).
2. Obojętna struktura molekularna i ochrona przed zanieczyszczeniami: Główny łańcuch PEEK ma stabilną strukturę składającą się z pierścieni benzenowych i wiązań eterowych, co powoduje brak wytrącania się plastyfikatorów, smarów i dodatków oraz zerowe uwalnianie jonów metali. Nie zawiera substancji lotnych o niskiej masie cząsteczkowej, co zapobiega parowaniu i zanieczyszczeniu soczewek wnękowych w środowisku próżniowym. Sprzęt półprzewodnikowy, optyczny i ultraczysty rozpoznaje wyłącznie części wyżarzane CNC z czystego PEEK, aby wyeliminować śladowe ilości zanieczyszczeń.
3. Stała dielektryczna i stabilność wysokiej częstotliwości: PEEK ma stałą dielektryczną wynoszącą 3,2–3,3, przy prawie żadnych wahaniach w zakresie wysokich częstotliwości 1 GHz–10 GHz. Wykazuje wyjątkowo niskie straty dielektryczne, zapobiegając zakłóceniom sygnałów RF i dryftowi sygnału. Metalowe śruby mogą odbijać, zakłócać i generować prądy wirowe; zwykłe tworzywa sztuczne są niestabilne dielektrycznie przy wysokich częstotliwościach. Nadaje się do dedykowanych łączników izolacyjnych w stacjach bazowych 5G, wnękach RF, sprzęcie mikrofalowym i przyrządach do testowania wysokiej częstotliwości.
4. Odporność na wodę: PEEK wykazuje wyjątkowo wysoką stabilność podczas hydrolizy parowej w wysokiej temperaturze. Wytrzymuje tysiące cykli w autoklawie w temperaturze 134 ℃ bez pękania. Długotrwałe zanurzenie w wodzie gorącej, wrzącej i ultraczystej nie powoduje, że produkt wchłania wodę, pęcznieje i odkształca się. Nadaje się do zastosowań w przemyśle medycznym i czystej wodzie.
5. Odporność na promieniowanie: PEEK jest odporny na promieniowanie gamma i promieniowanie elektronowe. Nie staje się kruchy, nie odbarwia się ani nie pęka po napromieniowaniu. Nadaje się do sterylizacji promieniowaniem medycznym, sprzętu przemysłu nuklearnego i środowisk napromieniowania kosmicznego.
6. Niemagnetyczne: PEEK nie zawiera elementów ferromagnetycznych, nie jest namagnesowany, nie ma magnetyzmu szczątkowego ani histerezy. Można go stosować w sprzęcie do rezonansu magnetycznego i precyzyjnym sprzęcie do kalibracji pola magnetycznego. Nawet śruby ze stali nierdzewnej ulegają lekkiemu namagnesowaniu w długotrwałym środowisku pola magnetycznego, zakłócając obrazowanie i wykrywanie. PEEK całkowicie eliminuje ten problem.
Właściwy dobór gatunku pomaga inżynierom uniknąć błędów montażowych i problemów z długoterminową niezawodnością podczas stosowania plastikowych elementów złącznych w sprzęcie precyzyjnym.
1. Czyste ograniczenie PEEK: Czystego PEEK nie należy używać do mocowania dociskowego w warunkach cyklicznych zmian temperatury i zimna przez dłuższy czas, ponieważ może się nieznacznie poluzować.
2. Scenariusz izolacji wysokotemperaturowej: W przypadku sprzętu wymagającego długotrwałej izolacji w temperaturach powyżej 200 ℃ obowiązkowy jest wzmocniony PEEK GF30/CF30.
3. Środowisko otoczenia w pomieszczeniu czystym: W przypadku zwykłych pomieszczeń czystych o temperaturze otoczenia czysty PEEK jest całkowicie odpowiedni i zapewnia najlepszą stabilność.
4. Izolacja i ryzyko statyczne: Czysty PEEK zapewnia wyjątkowo wysoką izolację przy zerowym rozpraszaniu ładunków statycznych; elektryczność statyczna może gromadzić się w suchym środowisku (niewielka wada w przypadku pomieszczeń czystych).
5. PEEK wypełniony szkłem: PEEK z włókna szklanego jest materiałem izolacyjnym o niskiej akumulacji ładunków elektrostatycznych; optymalne do ogólnych zastosowań elektrycznych.
6. Wypełnione węglem PEEK ESD: Włókno węglowe PEEK osiąga standardowy zakres ochrony ESD 10⁶–10⁹Ω, precyzyjnie rozprasza elektryczność statyczną, nie uszkadza wiórów i nie przyciąga kurzu.
7. Wybór gatunku półprzewodnika: Czysty PEEK jest używany do ogólnych wnęk półprzewodnikowych, natomiast elementy stykowe płytek muszą być wykonane z PEEK z włókna węglowego. Mieszanie tego typu PEEK może spowodować wyładowania elektrostatyczne wiórów lub zanieczyszczenie wnęk pyłem.
A1: 1. Brak ukrytych naprężeń wewnętrznych, zerowy dryft wymiarowy w dłuższej perspektywie
2. Brak opadów, brak zanieczyszczeń jonowych, nie zanieczyszcza procesów precyzyjnych
3. Najniższe pełzanie w wysokiej temperaturze, długoterminowa stabilna siła mocowania
4. Zaokrąglony profil gwintu, odporność na odpryski, wysoka wytrzymałość na skręcanie
5. Żywotność w warunkach cykli termicznych, próżni i korozji jest 3-5 razy dłuższa w przypadku modeli formowanych wtryskowo
A2: 1. Prawdziwy, czysty PEEK: matowy beż, delikatny i wolny od cząstek, jednolita krawędź tnąca
2. PEEK z recyklingu: bielsza, ciemniejsza, szorstka powierzchnia, miejscowa tekstura skórki pomarańczy
3. PEEK z gorszym wypełnieniem: Cętkowany kolor, wypukłe cząstki, szorstka powierzchnia gwintu
A3: 1. Pod wpływem wysokiej temperatury powierzchnia PEEK mięknie, mikroskopijne dopasowanie powierzchni styku gwintu wynosi 100%, bez szczelin.
2. Mikroskopijny efekt zgrzewania na zimno gwintów z tworzywa sztucznego pod ciśnieniem. → Brak zakleszczeń w temperaturze pokojowej, zakleszczeń w wysokiej temperaturze i zdzierania podczas demontażu.
3. Rozwiązanie: Obróbka mikroszczelin + zoptymalizowany promień grzbietu gwintu do pracy w wysokich temperaturach może wyeliminować 99% zatarcia w wysokiej temperaturze.
A4: 1. Niewyżarzony PEEK: Nieodwracalny skurcz w niskich temperaturach i rozszerzanie w wysokich temperaturach; po ponad 50 cyklach gwint lekko się odkształca, a dopasowanie staje się mocniejsze.
2. Standardowy wyżarzany CNC PEEK: odwracalna rozszerzalność i kurczliwość cieplna; stabilność wymiarowa po tysiącach cykli.
3. Formowany wtryskowo PEEK: nierówna krystalizacja; jednokierunkowy skurcz podczas cykli termicznych; staje się luźniejsza i bardziej podatna na zakleszczenie w miarę użytkowania.
A5: Części formowane wtryskowo wykazują niewystarczającą krystalizację, ukryte naprężenia i dryf wymiarowy; Części wyżarzane CNC nie charakteryzują się naprężeniami wewnętrznymi, niskimi opadami atmosferycznymi i stabilną precyzją, przy zerowej tolerancji na błędy w sprzęcie wysokiej klasy.