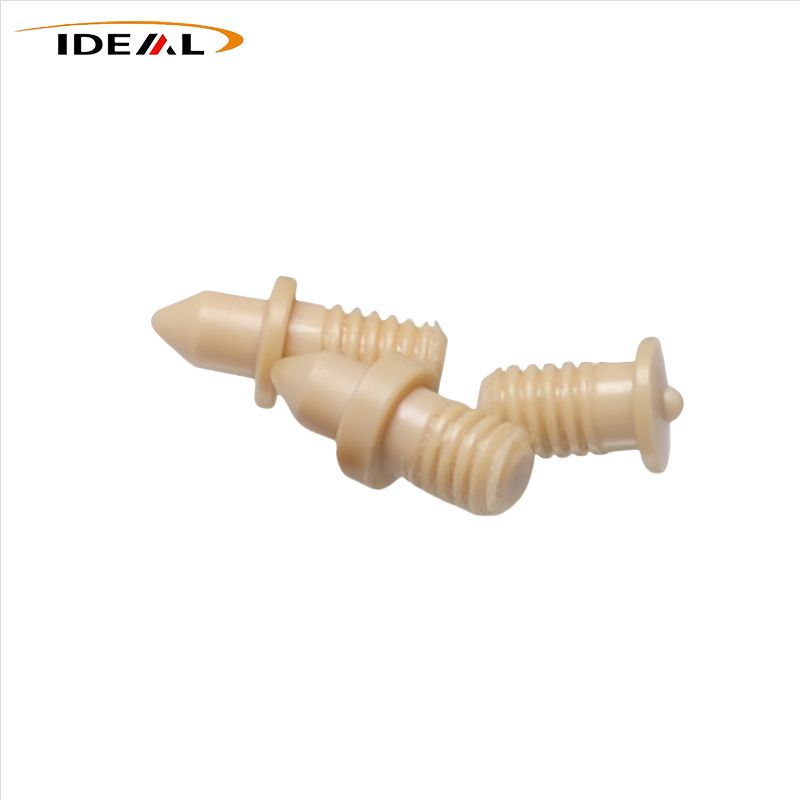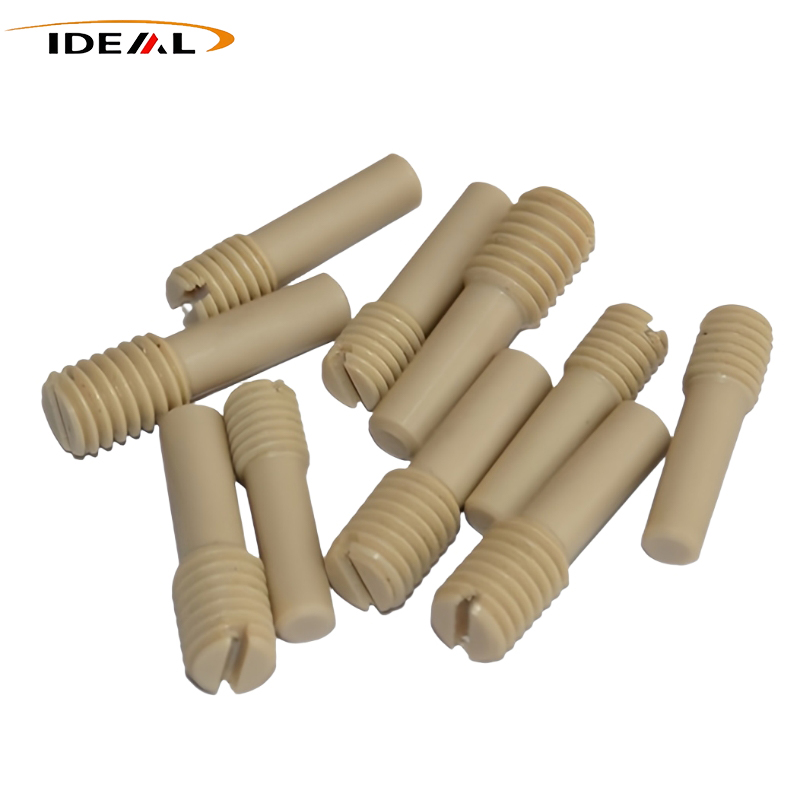


Jako profesjonalny dostawca z Chin, Ideal Plastic zapewnia wysokiej stabilności łączniki PEEK klasy przemysłowej, dostosowane do ekstremalnych scenariuszy pracy, w których tradycyjne metalowe łączniki nie działają stabilnie. Te niemagnetyczne, izolacyjne elementy złączne, obejmujące czyste gatunki PEEK wypełnione węglem i szkłem, zapewniają doskonałą odporność na wysokie temperatury i korozję w przypadku urządzeń półprzewodnikowych, chemicznych, medycznych i precyzyjnych urządzeń nowej generacji. Fabryka, wspierana ponad 14-letnim doświadczeniem w produkcji tworzyw sztucznych, stosuje ustandaryzowane procesy obróbki CNC i formowania wtryskowego, a wszystkie produkty są zgodne z normami REACH, aby zapewnić długoterminową stabilność operacyjną precyzyjnych zespołów przemysłowych.
Specjalizująca się w wysokowydajnej produkcji tworzyw konstrukcyjnych firma Ideal Plastic, niezawodny chiński producent, produkuje niestandardowe i standardowe elementy złączne PEEK, które zastępują konwencjonalne rozwiązania z zakresu metalowych elementów złącznych w ekstremalnych warunkach przemysłowych. W odróżnieniu od zwykłych plastikowych elementów złącznych, nasza seria elementów złącznych PEEK wykorzystuje surowce PEEK o wysokiej czystości i profesjonalnie zmodyfikowane formuły wypełnień, łącząc dojrzałe technologie formowania wtryskowego i pięcioosiowej precyzyjnej obróbki CNC. Wszystkie produkty przechodzą rygorystyczną kontrolę fabryczną i obróbkę odprężającą, w pełni spełniając normy przemysłowe DIN i ISO oraz eliminując podstawowe problemy, takie jak zakłócenia elektromagnetyczne, korozja chemiczna i starzenie w wysokiej temperaturze, z jakimi borykają się metalowe elementy złączne podczas pracy urządzeń precyzyjnych.
| Nazwa produktu | Łączniki PEEK |
| Tworzywo | Niewypełniony PEEK, PEEK wypełniony węglem, PEEK wypełniony szkłem |
| Kolor | Czarny, beżowy (dostępne kolory niestandardowe) |
| Typ gwintu | Metryczne, imperialne |
| Dokładność gwintu zewnętrznego | Główny nurt wykorzystuje stopień tolerancji 6 g; Klasa 5g jest dostępna dla precyzyjnych urządzeń półprzewodnikowych |
| Dokładność gwintu wewnętrznego | Główny nurt wykorzystuje stopień tolerancji 6H; 5H jest używane dla wysokiej precyzji |
| Tolerancja wymiarowa | Tolerancja części standardowych: ±0,05-0,10 mm; Precyzyjna tolerancja części niestandardowych: ± 0,02-0,05 mm |
| Chropowatość powierzchni | Zwykłe części przemysłowe Ra1,6-3,2μm; Półprzewodnikowy gatunek do pomieszczeń czystych może osiągnąć Ra≤0,8μm |
| Dane techniczne zapasów metrycznych | M1,6, M2, M2,5, M3, M4, M5, M6, M8, M10, M12 |
1. Według rodzaju produktu: W tym śruby PEEK, śruby PEEK, nakrętki PEEK, wypełnione kołki PEEK, podkładki PEEK i zaciski PEEK, tworzące kompletny zestaw plastikowych rozwiązań mocujących.
2. Według rodzaju łba śruby: Śruby z łbem gniazdowym, śruby Torx, śruby z łbem sześciokątnym, śruby z łbem płaskim i śruby z łbem stożkowym dla różnych wymagań dotyczących przestrzeni montażowej.
3. Według stopnia zastosowania: Ogólna klasa przemysłowa, klasa półprzewodników i klasa medyczna, z odpowiednimi kontrolami surowców i czystości dla każdego gatunku.
PEEK (polieteroeteroketon) stanowi podstawową podstawę wydajności elementów złącznych PEEK, a jego stabilna struktura molekularna zapewnia wiele zalet funkcjonalnych, których nie mogą dorównać konwencjonalne tworzywa konstrukcyjne.
1. Izolacja i izolacja elektryczna: Niewypełniony PEEK jest z natury izolujący i nieprzewodzący, izolujący ścieżki przewodzące pomiędzy komponentami i zabezpieczającymi modułami obwodów.
2. Ochrona przed zakłóceniami niemagnetycznymi i polami magnetycznymi: PEEK jest całkowicie niemagnetyczny i nie można go namagnesować ani generować pól magnetycznych.
3. Odporność na korozję chemiczną: PEEK jest odporny na większość rozpuszczalników, słabych kwasów i zasad oraz wiele popularnych przemysłowych roztworów chemicznych.
4. Niska emisja i czysty montaż: Materiał PEEK charakteryzuje się niską emisją gazów i minimalnym zanieczyszczeniem zanieczyszczeń wewnątrz szczelnych komór sprzętu.
5. Redukcja masy i zmniejszenie masy: W porównaniu do elementów złącznych ze stali nierdzewnej znacznie zmniejsza wagę, dzięki czemu nadaje się do elementów testowych w przemyśle lotniczym i lekkich zespołów sprzętu.
Te połączone cechy sprawiają, że ta seria elementów złącznych jest preferowana, gdy części metalowe powodują niepożądane przewodnictwo, magnetyzm lub ryzyko korozji.
Elementy złączne gwintowane PEEK są produkowane dwoma głównymi drogami: obróbką CNC i formowaniem wtryskowym. Wysoka temperatura topnienia i niska przewodność cieplna PEEK stwarzają wyraźne ograniczenia przetwarzania pomiędzy obiema metodami.
Jako główny proces, większość półprzewodników, zastosowań medycznych i precyzyjnych elementów złącznych wykorzystuje cięcie prętów lub arkuszy. Nie są potrzebne żadne formy, co umożliwia prototypowanie, produkcję małych serii i niestandardowe dostosowywanie. Zapewnia niezawodną dokładność gwintu i spójność wymiarową.
Wyzwania związane z obróbką CNC polegają na:
● Silne zużycie narzędzi do wypełniania: PEEK wypełniony węglem i włóknem szklanym charakteryzuje się wysoką twardością, co prowadzi do szybkiego zużycia narzędzi węglikowych podczas skrawania. Po stępieniu narzędzie rozrywa profil gwintu, powodując zadziory i mikropęknięcia, trudne do wykrycia gołym okiem, ale bardzo podatne na odpryski po montażu. Należy stosować narzędzia diamentowe lub wysokiej jakości narzędzia z węglików spiekanych, co wymaga częstej wymiany narzędzi i konserwacji, co zwiększa koszty obróbki.
● Ryzyko naprężeń termicznych i naprężeń szczątkowych podczas obróbki: PEEK ma słabą przewodność cieplną, co utrudnia odprowadzanie ciepła podczas cięcia. Miejscowe wysokie temperatury mogą powodować degradację i wybielenie materiału. Jeśli po obróbce zgrubnej nie zostanie wykonane odprężanie, naprężenia szczątkowe pozostają wewnątrz części. Po przechowywaniu i nagrzewaniu dochodzi do deformacji i pękania gwintów, co powoduje częste wady w przemyśle. Problemy z naprężeniami są szczególnie widoczne w przypadku małych części M2 i M3.
● Trudność w obróbce gwintów o małych średnicach: Łączniki Micro PEEK, takie jak M2 i M2,5, mają cienkie gwinty i są kruche. Gwintowniki są podatne na pękanie podczas gwintowania, a podczas obróbki łatwo powstają ukryte mikropęknięcia; wydajność jest niska, w przeciwieństwie do bardzo wysokiej wydajności śrub ze stali nierdzewnej.
PEEK ma temperaturę topnienia powyżej 343 ℃, co wymaga specjalistycznych form wysokotemperaturowych i sprzętu do formowania wtryskowego. Okno procesu jest wąskie, a początkowa inwestycja w formę jest wysoka. Wysokie inwestycje w formy i długie cykle otwierania form; ograniczona precyzja gwintu, podatna na braki materiałowe i zadziory; wysoki współczynnik defektów w przypadku skomplikowanych kształtów łbów i części o małych rozmiarach.
Trudność w formowaniu wtryskowym polega na temperaturze topnienia PEEK powyżej 343 ℃, co wymaga beczek i form o wysokiej temperaturze. Niedostateczne suszenie może spowodować powstawanie pęcherzyków powietrza i srebrnych smug wewnątrz produktu; niedostateczna temperatura formy powoduje niedostateczną krystaliczność, znacznie zmniejszając odporność temperaturową i odporność na pełzanie. Gwinty formowane wtryskowo są podatne na braki materiału, wypływki i zadziory, a niezawodność jest niewystarczająca w zastosowaniach wymagających dużej precyzji.
Ideal Plastic dokładnie kontroluje oba procesy, wybierając odpowiednią metodę produkcji w oparciu o wielkość partii, wielkość, precyzję i stopień zastosowania każdego zamówienia.
Każda partia elementów złącznych PEEK przed wysyłką przechodzi zdefiniowany zestaw etapów inspekcji i kontroli w fabryce, minimalizując ryzyko ukrytych awarii w sprzęcie wysokiej klasy.
1. Kontrola gwintu: 100% kontrola sprawdzianów przejścia/nieprzechodzenia gwintu; sprawdziany przechodnie powinny wkręcać się płynnie, a sprawdziany nieprzechodnie powinny wkręcać nie więcej niż 2 gwinty; małe rozmiary, takie jak M2 i M3, poddawane są specjalnemu badaniu przesiewowemu w celu sprawdzenia wyszczerbionych gwintów i mikropęknięć.
2. Kontrola wymiarowa: Pomiary przeprowadza się w temperaturze pokojowej (20℃), aby uniknąć błędów pomiarowych spowodowanych rozszerzalnością i kurczeniem cieplnym; wymiary krytyczne sprawdzane są za pomocą suwmiarki i mikrometru zgodnie z rysunkami lub normami; Dla próbek części precyzyjnych sporządzane są raporty pełnowymiarowe.
3. Kontrola wizualna + pobieranie próbek przez szkło powiększające: Sprawdź części pod kątem pęknięć, nacięć, przypalonych przebarwień i zadziorów; gwinty i rowki łba powinny być wolne od zapadniętych krawędzi i wyszczerbionych narożników; składniki wypełniacza należy sprawdzić pod kątem aglomeracji wypełniacza i występów.
4. Niszcząca weryfikacja pobierania próbek (specyfikacje wysokiego ryzyka): W przypadku małych partii, takich jak M2/M2,5, pobierane są próbki do badania niszczącego momentu obrotowego, aby zweryfikować odporność gwintu na siły niszczące i z wyprzedzeniem zidentyfikować potencjalne ryzyko ukrytych pęknięć.
5. Kontrola czystości (klasa półprzewodników): Czyszczenie ultradźwiękowe w celu usunięcia mikrocząstek z pozostałości po cięciu; czyste, antystatyczne opakowanie zapobiegające wtórnemu zanieczyszczeniu.
Te wieloetapowe kontrole pomagają klientom uniknąć typowych problemów z jakością, które występują w przypadku tanich zamienników dostępnych na rynku.
Do produkcji elementów złącznych wykorzystuje się wiele wysokowydajnych tworzyw termoplastycznych. Wybór odpowiedniego polimeru wymaga zrównoważenia odporności na temperaturę, pełzania, kruchości i kompatybilności chemicznej dla docelowego zespołu.
| Tworzywo | Kluczowe mocne strony | Główne ograniczenia | Typowe zastosowanie |
| ZERKAĆ | Zrównoważona wytrzymałość, niskie odgazowanie, szeroka odporność chemiczna, kontrola naprężeń poprzez wyżarzanie | Wysoki koszt surowca, pełzanie powyżej Tg 143℃, ograniczone w przypadku silnych utleniaczy | Próżnia półprzewodnikowa, medyczne MRI, środowiska korozji chemicznej |
| LICZBA PI | Odporność na bardzo wysoką temperaturę, odgazowanie w niskiej próżni | Bardzo kruche gwinty, trudne do ponownego montażu, duże trudności w obróbce | Statyczne oprawy odporne na bardzo wysokie temperatury przy minimalnym demontażu |
| PAI | Wysoka sztywność, dobra odporność na zużycie, stabilność w podwyższonej temperaturze | Wyższa kruchość niż PEEK, wysoka absorpcja wilgoci, ryzyko pęknięć naprężeniowych w niektórych mediach | Mocowanie odporne na zużycie statyczne w wysokiej temperaturze |
| PPSU | Wysoka udarność, dostępna wielokrotna sterylizacja parowa | Niższa długoterminowa odporność na ciepło, ograniczona odporność na rozpuszczalniki, większe odgazowanie | Mocowanie sprzętu medycznego i spożywczego |
| PPS | Niższy koszt, dobra ognioodporność i odporność na hydrolizę | Kruche gwinty, słaba odporność na pełzanie, nieodpowiednie do zastosowań próżniowych | Mocowanie izolacji statycznej średniotemperaturowej przy ograniczonym budżecie |
| PEI | UL94 V0, dobra stabilność wymiarowa, łatwiejsze formowanie wtryskowe | Niekrystaliczny, umiarkowana odporność chemiczna, wyższe wytrącanie próżniowe | Mocowanie izolacji elektronicznej i ogólnomedycznej |
Żaden pojedynczy materiał nie sprawdzi się we wszystkich przypadkach użycia. Tabela porównawcza pomaga inżynierom szybko zawęzić wybór materiałów w zależności od temperatury roboczej, wymagań dotyczących próżni, narażenia chemicznego i częstotliwości konserwacji.
Przypadek 1: Pękanie okresowe śrub M3 CF PEEK w półprzewodnikowych komorach próżniowych
Objaw: Wszystkie śruby przeszły testy montażowe, ale zaczęły pękać po 50 cyklach w wysokiej temperaturze.
Podstawowa przyczyna: Bezpośrednia obróbka wykańczająca po obróbce zgrubnej CNC, pominięcie wyżarzania pośredniego, co skutkuje szczątkowymi naprężeniami skrawania i połączonym uwalnianiem naprężeń w wyniku cykli termicznych.
Rozwiązanie: Wdrożenie wymuszonego procesu obróbki zgrubnej, wyżarzania i wykańczania.
Przypadek 2: Długotrwałe poluzowanie w sprzęcie chemicznym, brak widocznych pęknięć
Objaw: Moment montażowy był zachowany, nie było pęknięć, ale napięcie wstępne stale spadało po cyklicznych zmianach temperatury.
Podstawowa przyczyna: Temperatura robocza przekroczyła Tg (143℃), co spowodowało niedopasowanie pełzania i rozszerzalności cieplnej pod ciągłym obciążeniem.
Rozwiązanie: Wymień na gatunek GF PEEK, dodaj podkładki PEEK i okresowo dokręcaj.
Przypadek 3: Formowane wtryskowo śruby PEEK nienaruszone w temperaturze pokojowej, szybkie usuwanie gwintu w wysokich temperaturach
Zjawisko: Przechodzi test w temperaturze pokojowej, ale gwinty szybko psują się w temperaturze 180 ℃.
Podstawowa przyczyna: Niewystarczająca temperatura formy, niska krystaliczność części i niewystarczająca odporność na pełzanie w wysokich temperaturach.
Rozwiązanie: Wymień na wersję obrabianą CNC i wyżarzaną.
Te praktyczne przykłady pokazują, że decyzje zakupowe nie powinny opierać się wyłącznie na cenie, ale także na pełnej kontroli procesu, w tym na zarządzaniu wyżarzaniem i krystalicznością.
A1: Istnieje niewielkie ryzyko poluzowania. PEEK ma większy współczynnik rozszerzalności cieplnej niż metal, a naprzemienne wysokie i zimne temperatury spowodują zmniejszenie napięcia wstępnego, które można skompensować za pomocą podkładek i okresowo dokręcać.
A2: W pełni obsługiwane. Możliwość dostosowania specjalnych skoków gwintów, kształtów łbów, stopni i nieregularnych konstrukcji na podstawie rysunków klienta 2D/3D bez konieczności tworzenia form.
A3: W normalnych warunkach pracy w temperaturze pokojowej mogą trwać prawie w nieskończoność. W warunkach wysokiej temperatury, korozji i wibracji dynamicznych żywotność zależy od doboru materiału i momentu obrotowego montażu. Właściwy dobór może zapewnić trwałość przez cały cykl życia sprzętu.
A4: Niewypełniony PEEK ≥1,5D; CF PEEK ≥2D (D = nominalna średnica gwintu). Nie zaleca się stosowania elementów złącznych z gwintem drobnozwojnym PEEK ze względu na ich niską wytrzymałość na ścinanie.
A5: Nie nadaje się do konstrukcji nośnych o dużym obciążeniu, w środowiskach silnie utleniających, ani do zastosowań wymagających wyjątkowo dużej siły wstępnego dokręcania. Wytrzymałość mechaniczna jest niższa niż w przypadku metalowych elementów złącznych.